 全国服务热线
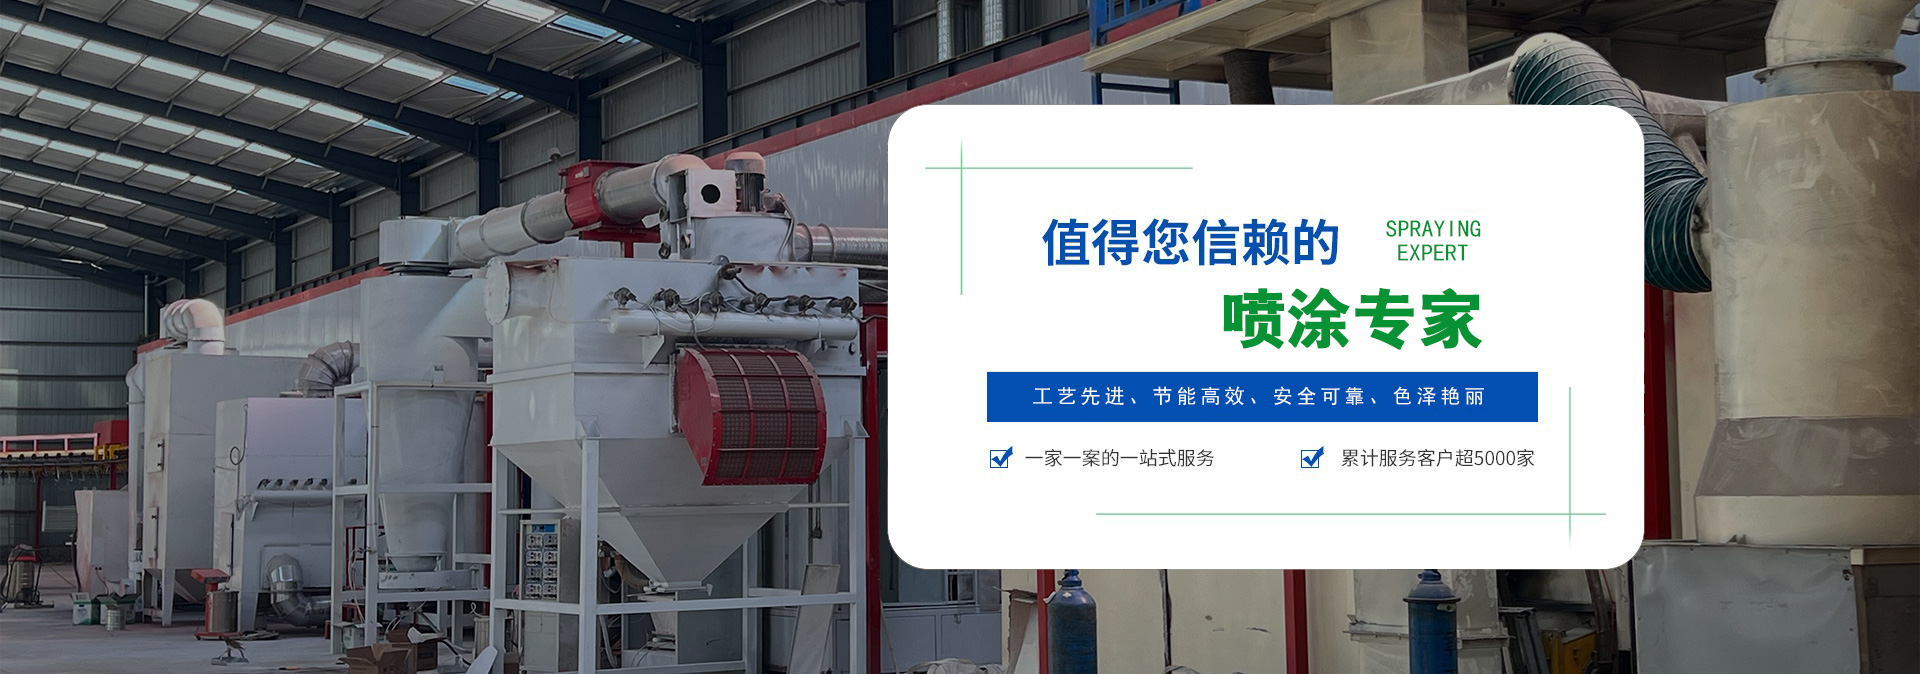
铝型材喷涂设备通常依托全自动喷粉生产线完成铝型材喷塑作业,整套系统主要由前处理设备、喷粉室、粉末回收系统、往复机、静电喷枪、烘干固化系统、热源系统、电控系统及输送装置等核心模块构成,各模块协同配合,实现、稳定的自动化喷涂生产。
全自动喷涂生产线前处理工艺流程
前处理是喷涂作业的基础环节,核心流程包括除油、除锈、磷化、钝化。工件经过预处理后,表面油污、锈迹、灰尘等杂质被彻底清除,同时在原有的银白色光泽表面形成一层均匀粗糙、不易生锈的灰色磷化膜,既可以有效防锈,又能大幅增强喷涂层的附着力。常见的前处理工艺有喷淋式、喷砂式、行车式等多种类型,其中浸入式前处理需要配置多个浸入槽,而喷涂流水线则需要单独配置一条喷涂线,满足不同工件的处理需求。
喷粉中心工艺
喷粉环节采用静电吸附原理,通过静电喷枪将粉末涂料均匀喷涂在工件表面,确保涂层厚度一致、外观平整。喷涂过程中掉落的粉末会通过粉末回收系统集中收集,经过筛选处理后即可重复使用,既降低了材料损耗,又符合环保生产要求。
固化烘干系统
从喷粉中心喷涂完成的工件会直接进入固化炉,加热至预定温度(一般为185℃),保温15分钟左右完成固化反应,随后开炉取出冷却,即可得到成品。固化炉由加热系统和保温箱两部分组成,其中加热系统配备独立的控制系统,可调节温度和保温时间。固化工艺可根据生产需求选择箱式固化炉(可选一端开门或两端开门),也可采用贯通式烘道,在喷涂线中工件以恒定速度通过恒温烘道完成固化,适配不同规模的生产场景。
整套全自动喷涂喷粉生产线通过模块化设计,实现了从预处理、喷涂到固化的全流程自动化作业,既提升了生产效率,又保证了产品质量,是铝型材喷涂行业的主流生产解决方案。